Описание
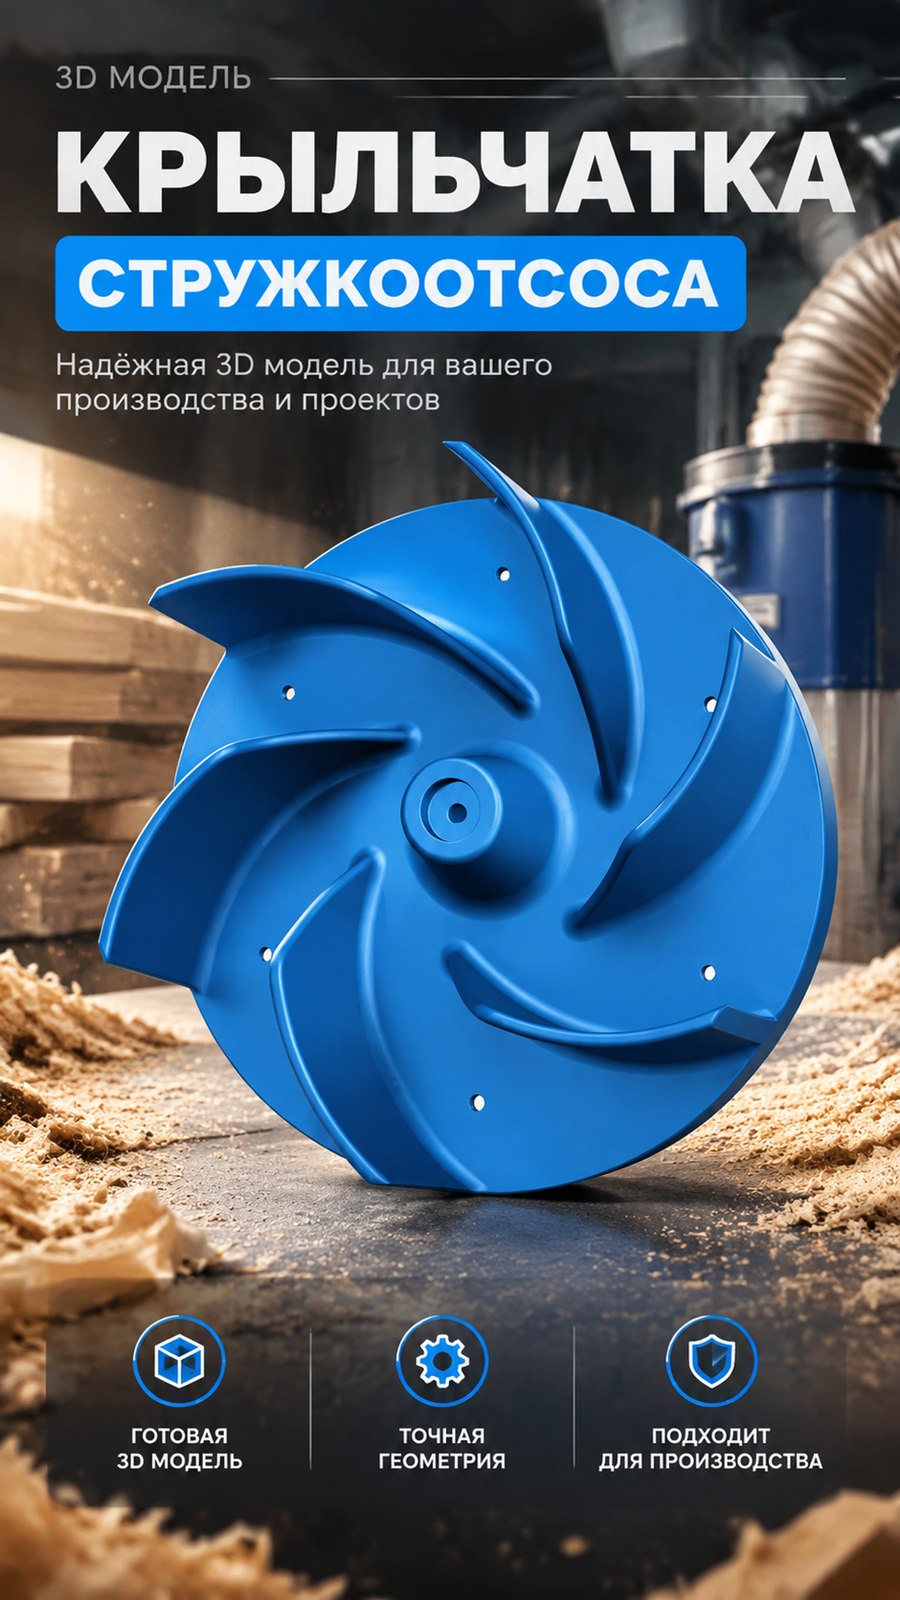
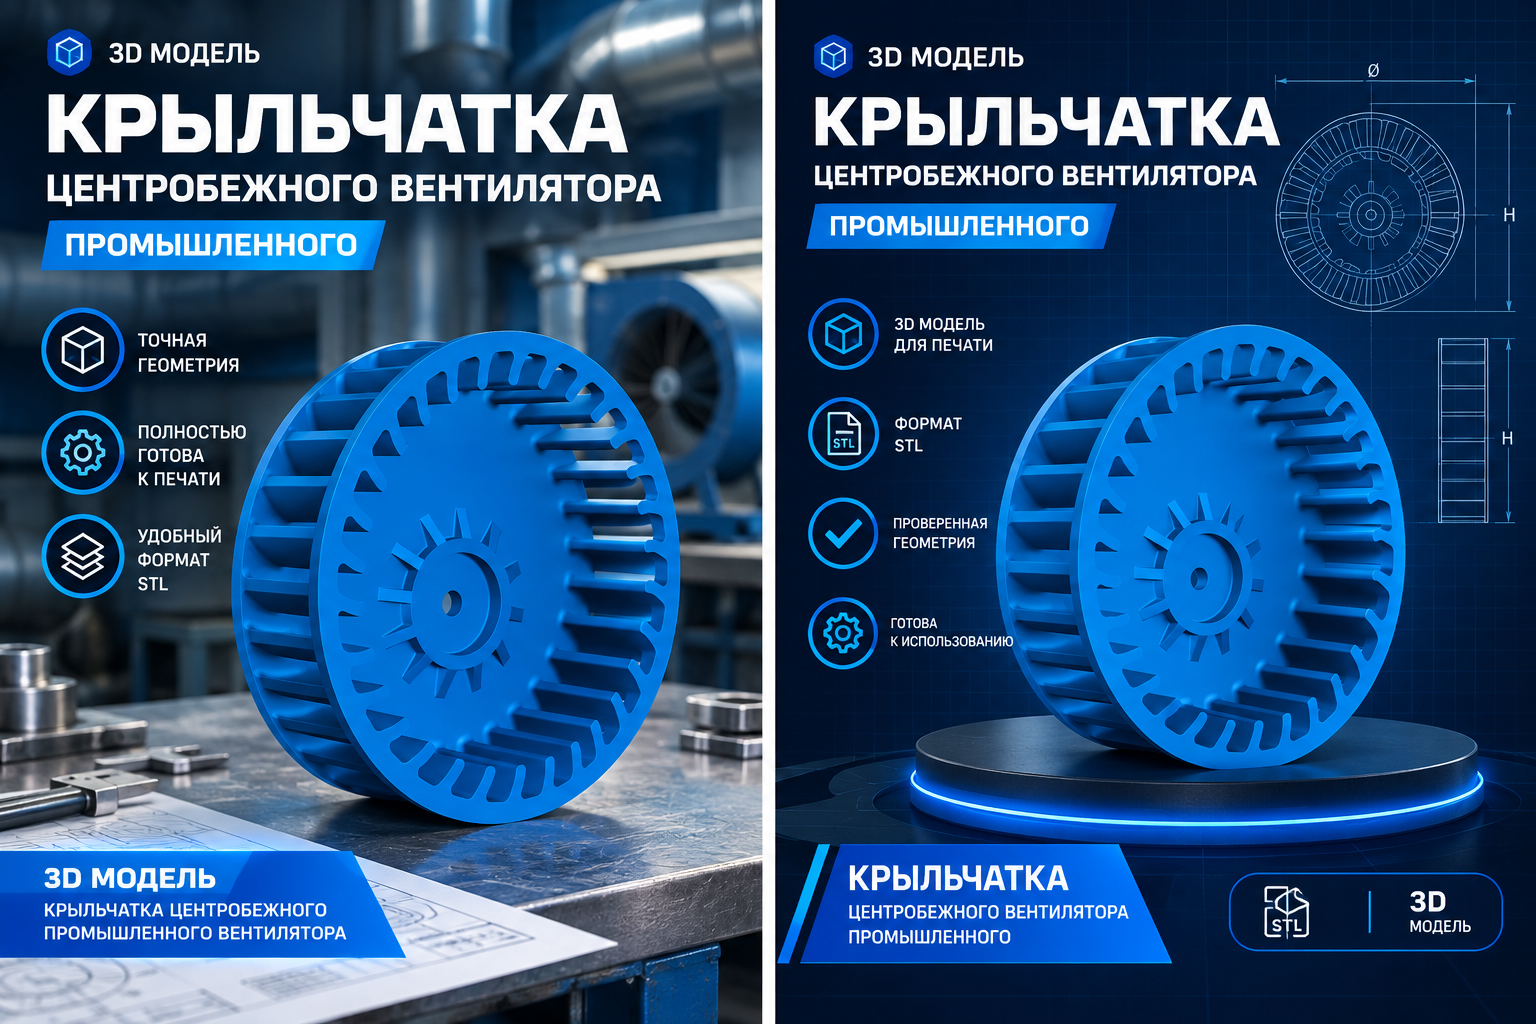
Представляем цифровую 3D модель крыльчатки нагнетателя компрессора — рабочего колеса центробежного типа, предназначенного для сжатия и подачи воздуха или газа. Это точная геометрическая модель импеллера, готовая к 3D-печати и последующей установке в корпус нагнетателя.
Крыльчатка является основным рабочим элементом компрессора: она разгоняет поток, создаёт давление и обеспечивает производительность узла. При износе, трещинах, дисбалансе или поломке лопастей падает давление, появляется вибрация, шум, перегрев и риск разрушения компрессора. Данная модель позволяет изготовить функциональный аналог, если оригинальная запчасть снята с производства, утеряна или стоит неоправданно дорого.
Область применения:
· Ремонт и обслуживание компрессоров и нагнетателей.
· Замена изношенной или сломанной крыльчатки рабочего колеса.
· Восстановление центробежных компрессоров, турбокомпрессоров, нагнетателей.
· Промышленные и автомобильные системы наддува, пневматика, аспирация.
· DIY-проекты, модернизация и восстановление оборудования.
· Изготовление запасной детали.
Совместимость:
· Центробежные компрессоры, нагнетатели, турбокомпрессоры различных моделей.
· Промышленные, автомобильные, специальные и DIY-компрессоры.
· Точная совместимость зависит от диаметра вала, посадочного отверстия, количества и профиля лопастей, габаритов корпуса и направления вращения. Перед печатью обязательно сверьте размеры по чертежу.
· При необходимости модель можно масштабировать в слайсере или отредактировать в STEP.
Технические характеристики:
· Тип детали: крыльчатка / рабочее колесо / импеллер нагнетателя компрессора.
· Формат файлов: STL (высокое разрешение сетки).
· Сложность печати: высокая.
· Рекомендуемые материалы: PA-CF, Nylon, PC, POM, PPS, PEEK, PETG, ASA, фотополимеры. Для высоких оборотов и температур лучше использовать нейлон, поликарбонат, PPS, PEEK или армированные композиты. Для силовых вариантов предпочтительны SLS/MJF или FDM с инженерным пластиком.
Рекомендации по 3D-печати:
Чтобы деталь выдерживала высокие обороты, давление, вибрации и нагрев:
1. Технология: FDM, SLS/MJF или SLA/DLP. Для силовых и высокооборотных вариантов предпочтительны SLS/MJF или FDM с инженерным пластиком.
2. Заполнение (Infill): 80–100% (куб или гироид).
3. Стенки: 6–8 периметров.
4. Слой: 0.1–0.15 мм (FDM) для точности профиля лопастей и посадочного места.
5. Ориентация: печатать вдоль оси вращения для максимальной прочности лопастей.
6. Постобработка: зачистить посадочное место, при необходимости рассверлить отверстие, проверить балансировку, при необходимости отжечь по инструкции производителя материала.
Дисклеймер:
Неоригинальная деталь. Перед печатью проверьте размеры по чертежу. Для высокооборотных и нагруженных узлов используйте прочные и термостойкие материалы. Обязательна проверка балансировки. Не применять в критичных для безопасности узлах без инженерного расчёта и проверки прочности.